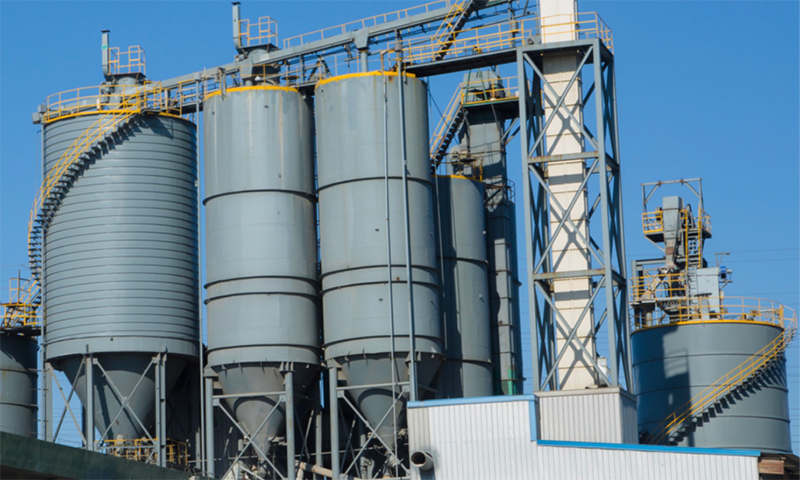


Blok üreticileri ve prefabrik bileşen fabrikaları sıklıkla aynı sinir bozucu sorunlarla karşı karşıyadır: çatlamış bitmiş bloklar, eşit olmayan basınç dayanımı, toleransın ötesinde boyutsal sapma ve büyüyen reddedilen malzeme yığını. Her kusur, yeniden çalışma, gecikmiş teslimatlar, şantiyelerden gelen şikayetler ve kayıp marj anlamına gelir. Temel neden nadiren tek bir başarısızlıktır. Çoğu zaman bu, harmanlama, köpürtme, kürleme ve kesme aşamalarında biriken küçük proses değişimlerinin bir zinciridir.
Pratik cevap iyi tasarlanmış bir çözümde yatıyor AAC blok üretim hattı Her aşamayı ölçülebilir hassasiyetle kontrol eden. Hat, hammadde dozajından otoklavda kürlemeye kadar parametreleri sabit tuttuğunda sonuç tutarlı olur AAC blok malzeme stabilitesi binlerce metreküp üretime ulaşıyor. Bu makale ne kadar modern olduğunu açıklıyor AAC blok üretim hattı technology hangi proses modüllerinin en önemli olduğu, yüksek dereceli hatların temel konfigürasyonlardan ne kadar farklı olduğu ve alıcıların fiyat teklifi talep etmeden önce neleri kontrol etmesi gerektiği gibi konularda bu istikrara ulaşılır.
AAC Blok Üreticileri İçin Malzeme Stabilitesi Neden Önemlidir?
İstikrar soyut bir kalite hedefi değildir. Her partiden ne kadarının tam fiyattan satılabileceğini doğrudan belirler. Stabil olmayan bloklar çeşitli şekillerde ortaya çıkar: teslimattan günler sonra ortaya çıkan büzülme çatlakları, eşit olmayan duvar performansına neden olan yoğunluk değişimi, spesifikasyonların altına düşen basınç dayanımı ve duvar ustaları için döşemeyi zorlaştıran boyutsal toleranslar.
Yeşil bina ve prefabrik inşaat programları genişledikçe genel müteahhitlerden ve geliştiricilerden gelen talep daraldı. Alıcılar artık parti izlenebilirliği, belgelenmiş dayanıklılık sonuçları ve daha sıkı boyutsal garantiler istiyor. İstikrarlı ürün sunan bir tesis, tekrarlanan siparişler, daha az satış sonrası talep ve daha yüksek fiyatlandırmayı destekleyen bir itibar kazanır. Bu anlamda üretim hattı sadece bir maliyet kalemi değil aynı zamanda fabrikanın ticari itibarının da temelidir.
Kararlılığı Güçlendiren Çekirdek AAC Blok Üretim Hattı Teknolojisi
İstikrar aşama aşama inşa edilir. Aşağıdaki beş modül, yüksek performanslı bir programın teknik çekirdeğini oluşturur. AAC blok üretim hattı ve her biri bitmiş bloğun genel tutarlılığına katkıda bulunur.
Hammadde Dozajlama ve Homojenizasyon
Kuru karışımdaki değişiklik kararsızlığın en eski kaynağıdır. Çimento, kireç, kum veya uçucu kül ve alüminyum tozu için otomatik tartım sistemleri, her tarifin dar toleranslar dahilinde kalmasını sağlar. Sürekli homojenizasyon, karışımın miksere girmeden önce homojen bir duruma ulaşmasını sağlar. Otomatik ölçüme geçiş yapan tesisler, genellikle operasyonun ilk birkaç ayında partiler arasındaki güç dağılımında gözle görülür bir düşüş rapor ediyor.
Bulamaç Karıştırma ve Köpük Kontrolü
Köpüklenme aşaması bloğun iç gözenek yapısını tanımlar. Tutarlı su sıcaklığı, kontrollü bulamaç yoğunluğu ve sabit alüminyum macun dozajı, eşit şekilde dağıtılmış gaz hücreleri üretir. Modern hatlar, bulamaç sıcaklığını ve viskozitesini gerçek zamanlı olarak ölçer ve yükselme eğrisini sabit tutacak şekilde besleme hızlarını ayarlar. Düzgün gözenekler öngörülebilir yoğunluk ve dayanıklılığa en büyük katkıyı sağlayan tek faktördür.
Kalıplama, Ön Kürleme ve Hassas Kesim
Yeşil kek döküldükten sonra doğru prizlenme aşamasına gelinceye kadar kontrollü bir ortamda dinlendirilmelidir. Sıcaklık ve nem bölgeleri yüzey çatlamasını ve iç gerilimi önler. Daha sonra kesme işlemi tanımlanmış bir zamanlama penceresini takip eder. Doğru konumlandırmaya sahip tel veya testere sistemleri, inşaat standartlarını karşılayan boyut toleransları sağlar ve kenar hasarından kaynaklanan israfı azaltır.
Otoklav Kürleme Sistemi
Otoklav, malzemenin son mukavemetini ve boyutsal stabilitesini kazandığı yerdir. Basınç ve sıcaklığın, her biri bağımsız olarak kontrol edilen ısıtma, tutma ve soğutma aşamalarıyla kesin bir profil izlemesi gerekir. Kür eğrisindeki sapmalar, çatlama ve mukavemet dağılmasının en yaygın nedenleri arasındadır. Veri kayıtlı otoklav kontrolüyle donatılmış hatlar, operatörlerin her döngüyü bitmiş partiye kadar izlemesine olanak tanır.
Tüm Hat Boyunca Merkezi Akıllı Kontrol
Her istasyondaki sensörlere bağlı programlanabilir bir mantık denetleyicisi, süreci birbirine bağlar. Tarifler dijital olarak saklanır, parametreler değiştiğinde alarmlar tetiklenir ve üretim kayıtları kalite denetimleri için kullanılabilir durumda kalır. Bu merkezi yaklaşım, bireysel makineleri koordineli bir sisteme dönüştürür; bu da sonuçta uzun üretim süreçlerinde çıktının tutarlı kalmasını sağlar.
Uyumlu bir AAC blok üretim hattı her istasyonun bir sonrakine adım adım ilerlemesini sağlar. Kalibre edilmemiş bir dozaj ünitesi veya dengesiz basınca sahip bir otoklav gibi zincirin herhangi bir yerindeki zayıf bir halka, başka yerlerde elde edilen kazanımları geri alabilir.
Sıradan ve Yüksek Stabilite Üretim Hatları
Piyasadaki her hat aynı şekilde performans göstermez. İki konfigürasyon yaygındır ve aralarındaki fark, uzun vadeli çıktı kalitesinde açıkça ortaya çıkar.
| Faktör | Temel Manuel Destekli Hat | Otomatik Kapalı Döngü Hattı |
|---|---|---|
| harmanlama accuracy | Manuel kontroller, daha geniş çeşitlilik | Otomatik tartım, sıkı tolerans |
| Köpük kontrolü | Operatör tarafından periyodik ayarlama | Gerçek zamanlı sıcaklık ve viskozite geri bildirimi |
| Kür tutarlılığı | Sabit çevrimler, sınırlı veriler | Tam günlük kaydına sahip programlanmış profiller |
| Tipik ret oranı | Daha yüksek ve tahmin edilmesi daha zor | Daha düşük ve takibi daha kolay |
| Zaman içindeki gizli maliyet | Yeniden işleme, saha talepleri, kayıp siparişler | Daha az kusur ve daha güçlü tekrarlanan işler |
Daha düşük bir satın alma fiyatı ilk başta cazip görünebilir, ancak kusurlardan kaynaklanan gizli kayıplar çoğu zaman birkaç üretim sezonu içindeki ilk tasarrufları aşar. Üretimi ölçeklendirmeyi veya zorlu proje pazarlarına girmeyi planlayan tesisler genellikle otomatik kapalı döngü konfigürasyonunun daha güvenilir bir şekilde kendini amorti ettiğini görüyor.
AAC Blok Üretim Hattı Teklifi Talep Etmeden Önce Kontrol Listesi
Gereksinimlerini açıkça tanımlayan alıcılar daha doğru teklifler alır ve daha sonra maliyetli revizyonlardan kaçınır. Aşağıdaki noktalar spesifikasyonun gerçek tesis hedefleriyle uyumlu hale getirilmesine yardımcı olur.
- Aylık 5.000, 10.000 veya 20.000 m3 gibi genellikle metreküp cinsinden ifade edilen hedef aylık üretimi onaylayın.
- Daha küçük tesislere uygun yarı otomatik sistemlerden sürekli yüksek hacimli üretim için tam otomatik konfigürasyonlara kadar otomasyon düzeyine karar verin.
- Çimento kalitesi, uçucu kül veya kumun mevcudiyeti ve nem içeriği dahil olmak üzere yerel ham madde koşullarını paylaşın, böylece harmanlama sistemi bunlara göre tasarlanabilsin.
- Devreye alma desteği, operatör eğitimi, yedek parça temini ve kurulum sonrası teknik destek hakkında bilgi alın.
- Birçok yeni operatörün karışım formüllerini yerel malzemelere göre ayarlamakta zorlanması ve bu desteğin erken stabiliteyi doğrudan etkilemesi nedeniyle tarif rehberliği talep edin.
Yeni bir tesis planlıyorsanız veya mevcut tesisi geliştiriyorsanız, özel bir teknik plan almak için çıktı hedefinizi ve yerel malzeme ayrıntılarınızı paylaşın. Tedarikçiyle şu adresten iletişime geçin: AAC blok üretim hattı özelleştirilmiş bir teklif ve fiyatlandırma tartışması için sayfa.
AAC Blok Üretim Hattı Stabilitesi Hakkında Sıkça Sorulan Sorular
S1: Yükseltilmiş bir AAC blok üretim hattı çatlama oranlarını azaltabilir mi?
Evet. Çatlama genellikle düzensiz ön kürleme koşulları, dengesiz otoklav profilleri ve tutarsız bulamaç davranışıyla bağlantılıdır. Otomatik sıcaklık kontrolüne, doğru dozaja ve kayıtlı kürleme döngülerine sahip hatlar bu temel nedenleri ele alır ve bu da genellikle zaman içinde çatlama sıklığını azaltır.
S2: Üretim sırasında AAC blok malzemesi stabilitesini en çok ne etkiler?
harmanlama accuracy and foaming consistency have the greatest influence. Variation in raw material ratios or slurry temperature changes the pore structure, which then affects density and strength. Autoclave control is equally important because it sets the final dimensional and mechanical properties.
S3: Komple bir gazbeton blok üretim hattının maliyetini hangi faktörler belirler?
Maliyet esas olarak hedef kapasiteye, otomasyon seviyesine, proses istasyonu sayısına, otoklav boyutuna ve kurulum ve eğitim kapsamına bağlıdır. Yerel hammadde koşulları ve kişiselleştirme ihtiyaçları da nihai teklifi etkiliyor. Ayrıntılı bir ihtiyaç listesi, doğru bir teklif almanın en iyi yoludur.
S4: Gazbeton blok üretim hattı uçucu kül ve kum hammaddeleri için uygun mudur?
Evet. Birçok tesis uçucu kül, kum veya her ikisinin karışımıyla çalışır. Dozajlama ve bulamaç sistemleri, yerel malzemelerin özel kimyasına ve parçacık boyutuna göre yapılandırılmalıdır, bu nedenle planlama aşamasında ham madde numuneleri gözden geçirilmelidir.
S5: Alıcının devreye alma sırasında nasıl bir satış sonrası destek beklemesi gerekir?
Güvenilir bir tedarikçi kurulum rehberliği, deneme üretim desteği, operatör eğitimi, tarif ayarlama yardımı ve net bir yedek parça planı sağlamalıdır. İlk üretim aylarındaki destek özellikle değerlidir çünkü erken parametre ayarı, uzun vadeli istikrar üzerinde en büyük etkiye sahiptir.
Başlangıçtan İtibaren Uzun Vadeli İstikrar Oluşturmak
Stabil bitmiş bloklar, sürecin her aşamasında disiplinli kontrolün sonucudur. Modern sürüme yükseltme AAC blok üretim hattı technology güvenilir olmanın en doğrudan yoludur AAC blok malzeme stabilitesi , daha az kusur ve daha güçlü pazar güvenilirliği. Otomatik dozajlamaya, hassas köpük kontrolüne, tutarlı otoklav kürlemeye ve merkezi izlemeye yatırım yapan tesisler, kendilerini yeşil ve prefabrik inşaatın artan standartlarını karşılayacak şekilde konumlandırıyor.
Yeni bir projeyi veya hat yükseltmesini değerlendiriyorsanız, tesisinize özel bir konfigürasyon teklifi ve fiyat teklifi almak için hedef aylık çıktınızı ve yerel hammadde ayrıntılarınızı gönderin.