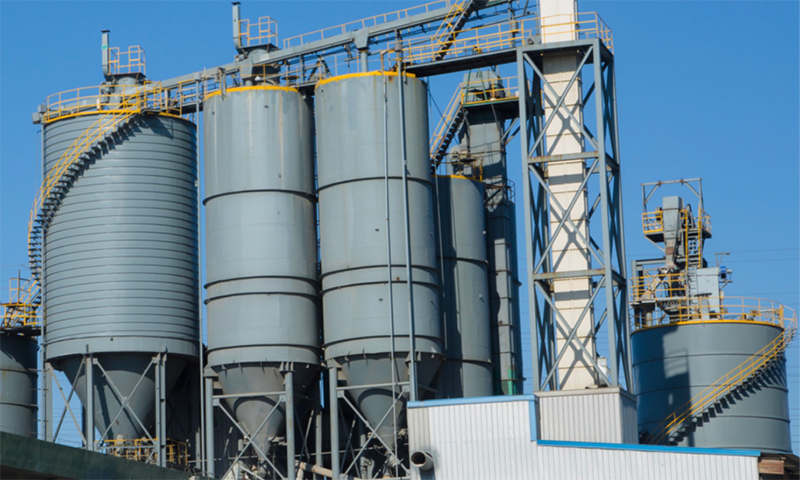


Tamamen Otomatik Bir AAC Fabrikasının Nasıl Görüneceğini Tanımlamak
Yüksek kaliteli otoklavlanmış gazbeton bloklara olan talep dünya çapında konut, ticari ve altyapı projelerinde artmaya devam ediyor. Aynı zamanda, birçok üretim bölgesinde işgücü maliyetleri artmaya devam ediyor ve ağır proses ekipmanı için vasıflı operatörlerin işe alınması ve elde tutulması zorlaşıyor. Bütün bu baskılar, tam otomasyonu bir lüksten, yeni bir tesis planlayan herkes için pratik bir gereksinime dönüştürdü.
Ancak pek çok alıcı, işletmeye aldıktan sonra, otomatik hattı olarak adlandırılan hattın yeşil kekleri taşımak, kesme parametrelerini ayarlamak ve otoklav arabalarını yüklemek için hala büyük bir ekibe bağlı olduğunu keşfediyor. Yarı otomatik bir kurulum ile gerçek bir akıllı fabrika arasındaki fark çok büyüktür ve bu genellikle kontrol mantığı, taşıma ekipmanı ve bakım araçlarının ayrıntılarında bulunur.
Gerçekten akıllı AAC blok üretim hattı Tipik olarak harmanlama, döküm, kesme, kürleme ve istiflemeyi tek bir ekrandan koordine eden dağıtılmış bir kontrol sistemi içerir. Aynı zamanda otomatik yeşil kek aktarımını, gözetimsiz kesme sıralarını, manuel müdahale gerektirmeden çalışan otoklav programlarını ve mühendislerin arızaları sahaya gitmeden çözmelerine olanak tanıyan uzaktan tanılamayı da içerir.
Seçimdeki ilk adım fiyatları karşılaştırmak değildir. Fabrikanızın ulaşması gereken zeka seviyesini tanımlıyor çünkü diğer tüm kararlar bu hedeften geliyor.
Uzun Vadeli Değeri Belirleyen Yedi Kritik Faktör
Bu ekipman kategorisindeki yatırım kararları, getiri üzerindeki etkilerine göre en iyi şekilde organize edilir. Aşağıdaki yedi faktör ham girdiden çıktıya doğru hareket eder ve her biri önümüzdeki on yılda marjınızı koruyabilir veya aşındırabilir.
- Hammadde uyarlanabilirliği ve karışım tasarımı
- Kesim hassasiyeti ve kesme yöntemi
- Otoklav enerji verimliliği ve güvenlik kilitleri
- Kontrol sistemi zekası ve uzaktan çalıştırma
- Kapasite planlama ve modüler genişletilebilirlik
- Gizli maliyet yapısı ve toplam sahip olma maliyeti
- Tedarikçi hizmet derinliği ve kanıtlanmış bölgesel referanslar
Birinci Faktör: Hattı Hammaddelerinizle Eşleştirme
Hammadde Ekipman Spesifikasyonunu Neden Belirler?
Uçucu kül, kum ve atıkların her biri bilyalı değirmende, harmanlama sisteminde ve döküm aşamasında farklı davranır. Uçucu kül, genellikle kuvars kumundan farklı bir öğütme inceliği ve bulamaç yoğunluğu gerektirir ve atıklar, daha sağlam besleme ekipmanı gerektiren değişken nem ve parçacık dağılımı taşıyabilir. Bir malzeme için tasarlanan bir hat, diğeriyle kötü bir şekilde mücadele edebilir.
bir için uçucu kül AAC blok üretim hattı Oranlama sistemi, her bir bileşen için ölçüm doğruluğunu yaklaşık yüzde 0,5 düzeyinde tutmalıdır. Daha gevşek herhangi bir şey, partiler arasında yoğunluk kaymasına neden olur ve bu, basınç dayanımı değişiminde ve reddedilen blokların oranında görünür hale gelir.
Gerçek hammaddelerinizi test etmeden önce ekipman seçmek en yaygın ve en pahalı hatadır. Öğütme, dozajlama veya döküm sistemlerinin daha sonra yenilenmesi genellikle satın alma fiyatındaki orijinal farktan daha pahalıya mal olur.
İkinci Faktör: Kesme Hassasiyeti Ayıran Çizgidir
Kesim, akıllı bir fabrikanın kendisini geleneksel bir fabrikadan ayırdığı yerdir. Boyutsal doğruluk, birinci sınıf ürün olarak kaç bloğun satılabileceğini belirler ve aynı zamanda tesisin daha yüksek değerli ince yataklı ürünlere geçip geçmeyeceğine de karar verir. İyi tasarlanmış bir kesme bölümü yüzde 98 veya daha yüksek kaliteli ürün oranına ulaşabilirken, kötü eşleşen bir kesim bu rakamın çok altına düşebilir ve orantısız bir emek payı tüketebilir.
Kesme Yöntemlerinin Karşılaştırılması
| Kriterler | Ciro Kesme | Yatay Kesim |
|---|---|---|
| Kesme yönü | Kek kesildikten sonra döndürülür | Kek orijinal konumunda kesilir |
| Yüzey kalitesi | Standart bloklar için iyi | İnce yataklı ürünlere uygun, daha pürüzsüz yüzeyler |
| Otomasyon uyumu | Olgun, geniş çapta konuşlandırılmış | Robotik taşımayla daha kolay entegrasyon |
| Tipik uygulama | Ana blok üretimi | Yüksek hassasiyetli ve özel paneller |
Konumlandırma teknolojisi, kesme mekanizmasının kendisi kadar önemlidir. Tel bazlı kesmeyle birleştirilmiş lazer kılavuzlu konumlandırma, boyutsal sapmayı azaltır ve kek kenarlarından kaynaklanan israfı sınırlar. ALC panelleri veya diğer yüksek değerli ürünleri üretmeyi amaçlayan bir tesis için bu kombinasyon bir seçenekten ziyade aslında bir gerekliliktir.
Üçüncü Faktör: Otoklav Enerji Verimliliği ve Güvenliği
Kürleme, prosesin en enerji yoğun aşamasıdır, bu nedenle otoklav sistemi, yakından mali incelemeyi hak eder. Çalışma basıncı, tank izolasyonu ve ısı geri kazanımı yıllarca enerji faturasını şekillendirir. 1,3 MPa ve 1,5 MPa gibi basınç değerleri hem kürleme profilini hem de ekipman maliyetini değiştirir ve alıcılar, en yüksek spesifikasyonu varsayılan olarak kullanmak yerine, derecelendirmeyi ürün karışımına ve kürleme tarifine göre eşleştirmelidir.
Isı geri kazanımı özel ilgiyi hak ediyor. Suyun ön ısıtılması veya malzemelerin kurutulması için yoğuşma ve egzoz ısısını yakalayan sistemler, tesisin ömrü boyunca yakıt tüketimini önemli ölçüde azaltabilir. Tedarikçilerden, belirtilen kürleme planına göre bitmiş ürünün metreküpü başına tahmini enerji kullanımını göstermelerini isteyin.
Yüksek sıcaklık ve yüksek basınç ortamında güvenlik kilitleri isteğe bağlı aksesuarlar değildir. İnsanları, ekipmanı ve üretim programını koruyan temeldirler.
- Anormal okumalarda döngüyü otomatik olarak durduran basınç ve sıcaklık kilitleri
- Basınç altında açılmayı önleyen kapı emniyet sensörleri
- Kayıtlı alarm geçmişine sahip yedek kurtarma ve izleme cihazları
- Yüzey sıcaklığını ve ısı kaybını sınırlayan yalıtım özellikleri
Dördüncü Faktör: Kontrol Sisteminin Zekası
Tam Fabrikada PLC ve DCS Karşılaştırması
Programlanabilir bir mantık denetleyicisi, bireysel makineleri iyi bir şekilde yönetir, ancak akıllı bir tesisin, tek bir veri ortamında gruplama, döküm, kesme, otoklavlama ve depolamayı koordine eden daha yüksek düzeyde bir mimariye ihtiyacı vardır. Dağıtılmış bir kontrol sistemi, tüm istasyonlarda reçete yönetimi, üretim raporlaması ve alarm birleştirmenin yanı sıra bu koordinasyonu sağlar.
Yurtdışı operasyonlar ve sınırlı vasıflı işgücüne sahip bölgeler için en yararlı yetenek, uzaktan teşhistir. Bir tedarikçi, canlı ekipman durumunu görüntüleyebildiğinde, alarm kayıtlarını okuyabildiğinde ve yerel teknisyenlere onarımlar konusunda rehberlik edebildiğinde, kesinti süresi önemli ölçüde kısalır. Bazı tedarikçiler ayrıca bakım ekiplerinin prosedürleri gerçek makinede gerçekleştirmeden önce prova etmelerine olanak tanıyan dijital ikiz modeller veya sanal gerçeklik eğitim modülleri de sunuyor.
Arıza Kendi Kendine Teşhis
Ekipman arızalı bileşeni işaretler ve düzeltici adımı önerir.
Uzaktan İşlemler
Mühendisler sahaya gitmeden durumu ve parametreleri inceler.
Dijital İkiz Eğitimi
Bakım ekipleri öncelikle prosedürleri sanal bir model üzerinde uygular.
Üretim Analitiği
Sürekli iyileştirme için parti verileri, enerji kullanımı ve verim takip edilir.
Beşinci Faktör: Kapasite Planlama ve Genişletilebilirlik
Yaygın bir tuzak, başlangıçtaki çıktı hedefini zar zor karşılayan bir hat satın almaktır. Bir tesis ürün kalitesini kanıtladığında pazar talebi genellikle artar ve genişleme alanı olmayan bir hat, pahalı bir ikinci projeye zorlanır. Pratik bir yaklaşım, yılda 50.000 metreküp gibi orta bir kapasiteyle başlayan ve 100.000 veya 200.000 metreküpe doğru büyüme için alan, yardımcı programlar ve kontrol mimarisi ayıran modüler bir düzen seçmektir.
| Planlama Öğesi | Minimum Beklenti | Akıllı Genişleme Yaklaşımı |
|---|---|---|
| İlk çıktı | İlk yıl satış hedefini tutturdu | Net yükseltme yolu ile orta düzeyde başlangıç |
| Site düzeni | Mevcut üretim alanına uygundur | Ek döküm ve kürleme için ayrılmış bölgeler |
| Kontrol sistemi | Mevcut istasyonları çalıştırır | Yedek kapasiteye sahip ölçeklenebilir mimari |
| Yardımcı programlar | Mevcut talebi karşılıyor | İkinci aşama genişletme için boyutlandırılmıştır |
Ekipman Fiyatının Ötesine Bakmak
Toplam Sahip Olma Maliyetini Anlamak
Ekipman teklifi mali resmin yalnızca bir parçasıdır. Enerji tüketimi, yedek parçalar, bakım işçiliği, arıza süreleri ve eğitim, tesisin çalışma ömrü boyunca birikir. Karşılaştırma yaparken AAC blok üretim hattı Tekliflerde, beş ila on yıllık toplam sahip olma maliyeti görünümü genellikle başlangıç fiyatının gizlediği farklılıkları ortaya çıkarır.
Her Tedarikçiye Sorulacak Sorular
- Tedarikçinin hedef pazarınızın içinde veya yakınında bir yedek parça deposu var mı ve garantili yanıt süresi nedir?
- Tedarikçi tesis yerleşimi, kurulum, devreye alma ve operatör eğitimini kapsayan anahtar teslim bir hizmet sunabiliyor mu?
- Bölgenizde benzer hammaddeleri kullanan, doğrulanabilir üretim verilerine sahip referans tesisler var mı?
- Önerilen düzen, transfer yollarını kısaltan U şeklinde bir akış gibi lojistik mesafeyi en aza indiriyor mu?
Referans ziyaretleri mevcut en güvenilir durum tespiti adımları arasındadır. İkliminizi, ham maddenizi ve hedef ürününüzü paylaşan çalışan tesisleri görmeyi isteyin ve broşür talepleri yerine üretim kayıtlarını isteyin.
Gerçekçi Fiyat Aralığıyla Bütçeleme
Fiyat arayışında olan alıcılar, anlaşılır bir şekilde, iletişime geçmeden önce ölçek hakkında fikir sahibi olmak isterler. Yatırım seviyeleri kapasiteye, otomasyon derinliğine ve kesme teknolojisine göre büyük ölçüde değişiklik gösterir. Mütevazı kapasiteye sahip modüler hatlar genellikle aralığın alt ucunda yer alırken, gelişmiş kesme, dijital kontrol ve ısı geri kazanımına sahip büyük, tam otomatik akıllı hatlar, önemli ölçüde daha büyük bütçeler gerektirir. Nihai rakam, hammadde özelliklerine, saha koşullarına ve seçilen otomasyon seviyesine bağlıdır; bu nedenle, kesin bir fiyat teklifi her zaman teknik incelemenin ardından verilir.
| Tesis Profili | Tipik Otomasyon | Bütçe Sürücüsü |
|---|---|---|
| Modüler giriş seviyesi hattı | Yarı otomatik döküm ve kesme | Kapasite ve temel kontroller |
| Orta ölçekli otomatik hat | DCS ile otomatik kullanım | Kesim hassasiyeti ve otoklav boyutu |
| Büyük akıllı fabrika | Uzaktan çalıştırmayla tam otomatik | Dijital kontrol, ısı geri kazanımı ve düzeni |
Sonuç: Uzun Vadeli Bir Ortak Seçmek
Doğruyu seçmek AAC blok üretim hattı sonuçta tesisinizi uzun yıllar destekleyecek bir ortak seçmekle ilgilidir. En iyi kararlar, hattı malzemelerinizle eşleştirmek, istihbarat hedefinizi tanımlamak, büyümeyi planlamak ve makineyle birlikte tedarikçinin hizmet kapasitesini değerlendirmekten gelir.
Fabrikanıza Özel Bir Plan İsteyin
Hammadde türünüzü, hedeflenen yıllık kapasitenizi ve tercih ettiğiniz otomasyon düzeyini paylaşın. Karşılığında, özelleştirilmiş bir fabrika yerleşim tasarımı, bir hammadde uygunluk değerlendirmesi ve yerel koşullarınıza göre ayrıntılı bir yatırım getirisi tahmini alabilirsiniz.
Sıkça Sorulan Sorular
S1: Bir hat seçmeden önce ne kadar hammadde testi yapmalıyım?
Her bir ham maddenin en az bir temsili partisinin test edilmesi önemle tavsiye edilir. Sonuçlar, birlikte doğru ekipman konfigürasyonunu belirleyen öğütme gereksinimlerini, nem davranışını ve beklenen gücü ortaya koyuyor.
S2: Tam otomatik hat her zaman en iyi seçim midir?
Mutlaka değil. Tam otomasyon, daha yüksek hacimlerde ve emeğin kıt veya pahalı olduğu durumlarda en büyük faydayı sağlar. Daha küçük projeler, daha sonra yükseltilebilen modüler yarı otomatik tasarımla daha iyi getiri elde edebilir.
S3: Uzaktan teşhiste nelere dikkat etmeliyim?
Canlı durum izleme, alarm geçmişi, güvenli uzaktan erişim ve teknisyenlerin saha personeline adım adım rehberlik etme becerisini arayın. Yerel ekiplere yönelik eğitim desteği de aynı derecede önemlidir.
S4: Tipik bir tesisin devreye alınması ne kadar sürer?
Zaman çizelgeleri saha hazırlığına, ekipmanın kapsamına ve hizmet hazırlığına bağlıdır. Kurulum, deneme üretimi ve operatör eğitimi için tanımlanmış kilometre taşları ile önceden kararlaştırılan net bir proje programı, devreye alma işleminin yolunda ilerlemesine yardımcı olur.