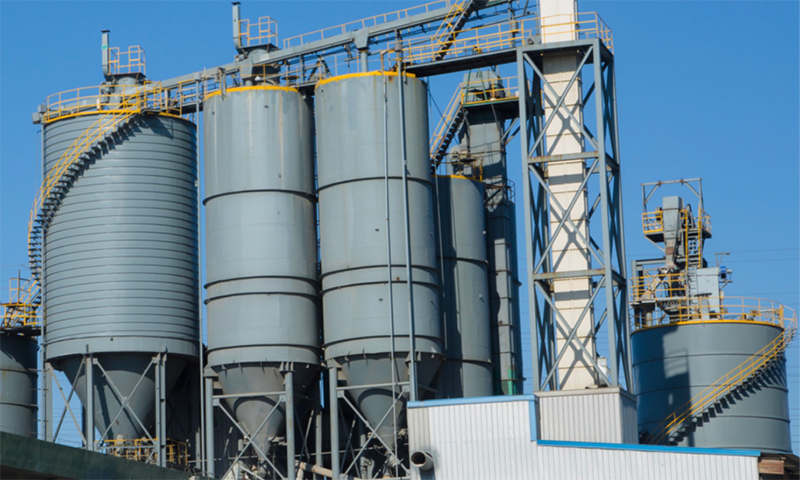


bir AAC blok üretim hattı bağımsız makinelerden oluşan bir koleksiyon değildir. Öğütme inceliği, harmanlama doğruluğu, dökme sıcaklığı, kesme toleransı ve otoklav eğrilerinin birlikte çalışması gereken entegre bir süreçtir. Herhangi bir aşamadaki zayıflık tüm hat boyunca yayılır ve yoğunluk değişimi, çatlama veya boyutsal reddedilme olarak kendini gösterir. Bu makale, hammadde hazırlamadan bitmiş ürün işlemeye kadar tüm teknik zinciri takip ediyor ve AAC blok tesisi tekliflerini yalnızca fiyat yerine mühendislik maddesine göre karşılaştırması gereken alıcılar için pratik bir tedarikçi değerlendirme kontrol listesiyle kapanıyor.
Gazbeton Blok Üretim Hattını Geleneksel Blok Yapımından Farklı Kılan Nedir?
Geleneksel beton blok üretimi, çimento bağlı karışımı yoğunlaştırmak için titreşime ve sıkıştırmaya dayanır. Otoklavlanmış gaz beton farklı bir fiziksel ve kimyasal yol izler. Bitmiş bloğun hacmi, karışımın içinde gaz oluşturan bir reaksiyonla yaratılır ve nihai mukavemet, ortam sıcaklığında basit hidrasyon yerine bir basınçlı kapta geliştirilir.
İki Tanımlayıcı Mekanizma
- Gaz köpürmesi: bir aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Otoklav kürleme: Kesilen yeşil gövde, kalsiyum silikat hidratların oluştuğu ve malzemeye nihai kristal gücünü verdiği doymuş buhar basıncı altında kürlenir.
Ortaya Çıkan Malzeme Avantajları
- Kuru yoğunluk tipik olarak 400 ila 800 kg/m3 arasındadır, bu da yapısal ölü yükü azaltır.
- Isı iletkenliği yoğun betona göre önemli ölçüde daha düşük olup binanın enerji performansını artırır.
- Uçucu kül, cüruf ve maden artıkları gibi endüstriyel yan ürünlerin yüksek hacimli kullanımı.
Bu avantajlar yalnızca AAC blok üretim hattı senkronize bir sistem olarak tasarlandığında fark edilir. Yüksek kaliteli bir otoklav, zayıf harmanlama disiplinini telafi edemez ve hassas bir kesme sistemi, yanlış sıcaklıkta dökülen ham gövdeyi kurtaramaz.
Aşama 1: Kalitenin Temeli Olarak Hammadde Hazırlama
AAC üretim hattındaki kalite, mikser doldurulmadan önce belirlenir. Bu aşamadaki parçacık boyutu dağılımı, kimyasal aktivite ve dozaj tutarlılığı, bundan sonraki her şey için tavanı belirler.
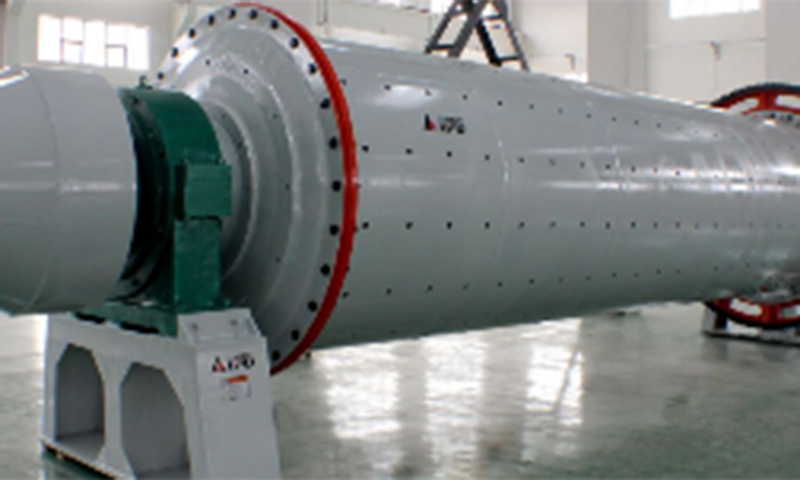
Silisli Malzeme Öğütme
Uçucu kül veya kum silika kaynağını sağlar. Öğütme inceliği, karışımın reaktivitesini ve nihai mukavemet gelişimini doğrudan etkiler.
- Hedef inceliği: 200 ila 300 mesh.
- Elekteki kalıntı: yüzde 15'ten az.
- Bilyalı değirmenin enerji tüketimi önemli bir işletme maliyetidir ve üretim ve incelik hedeflerine göre değerlendirilmelidir.
Kalsiyum Malzeme Hazırlama
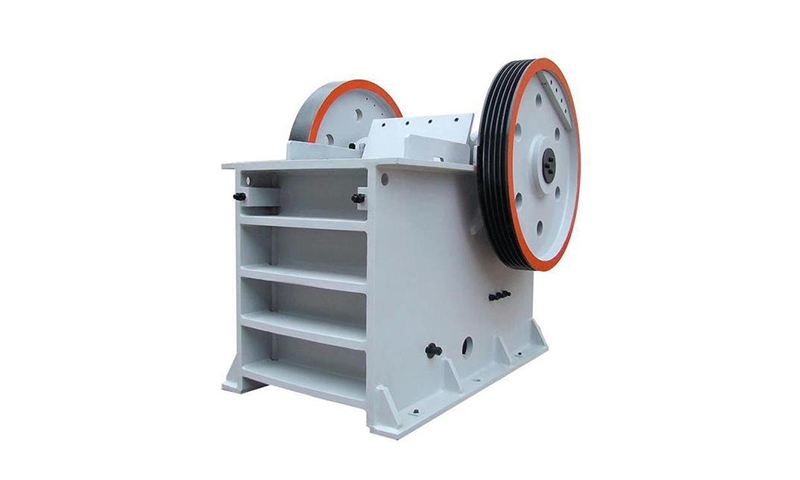
Sönmemiş kireç ezilir ve aktif, tutarlı bir toz haline gelinceye kadar öğütülür. CaO içeriği yüzde 85 veya daha yüksek olacak şekilde kontrol edilmelidir. Kireç aktivitesindeki değişiklikler köpüklenme penceresini kaydırır ve üretim partisi boyunca yoğunluk dalgalanmalarına neden olur.
Alüminyum Ajan Dozajlaması
Alüminyum bazlı köpürtücü madde çok küçük miktarlarda kullanılır ancak dozaj hassasiyeti kritik öneme sahiptir. Artı veya eksi yüzde 0,1'lik bir sapma, bitmiş yoğunluğu spesifikasyonların dışına taşıyabilir. İyi tasarlanmış bir gazlı gaz blok tesisinde alüminyum dozaj devresi yalıtılmıştır, sıcaklık kontrollüdür ve ağırlık geri bildirimi ile doğrulanır.
Demir Temizleme ve Malzeme Taşıma
Yüzde 99'luk temizleme oranına sahip manyetik ayırma, değirmenleri, pompaları ve kesme tellerini metalik döküntülerden korur. Hammadde deposundan tutarsız besleme, hiçbir kontrol sisteminin tam olarak düzeltemeyeceği akış yönündeki harmanlama hatalarına neden olur.
Aşama 2: Hassas Disiplin Altında Harmanlama ve Karıştırma
Harmanlama, teorik karışım tasarımının gerçek malzeme davranışıyla buluştuğu yerdir. Tartım veya sıralamadaki küçük hatalar, nihai üründe büyük hatalara neden olur. Disiplinli bir AAC blok üretim hattı, harmanlamayı manuel bir yükleme işlemi olarak değil, kontrollü bir süreç olarak ele alır.
PLC Kontrollü Otomatik Tartım
Modern AAC üretim hatları, artı veya eksi yüzde 0,3 doğruluk standardına sahip PLC kontrollü tartım sistemlerini kullanır. Bu, silika malzemesi, kireç, çimento, alçı, alüminyum maddesi ve su için geçerlidir. Her terazinin bağımsız kalibrasyon kayıtları ve malzeme birikmesi için otomatik telafisi olmalıdır.
Bulamaç Sıcaklık Kontrolü
Dökme sıcaklığı genellikle 40 ila 45 santigrat derece arasında kontrol edilir. Bu aralık, düzgün gaz oluşumunu ve tutarlı ayar davranışını destekler. Bulamaç çok soğuksa köpürme yavaş ve düzensiz olur. Çok sıcaksa karışım, gaz reaksiyonu tamamlanmadan donabilir.
Karıştırma Süresi ve Tekdüzelik
Karıştırma süresi, alüminyum ajanın homojen bir şekilde dağılmasına yetecek kadar uzun olmalı, ancak karıştırıcının içinde reaksiyonun başlamasına neden olacak kadar uzun olmamalıdır. Uygulamada karıştırma döngüsü, kirecin reaktivitesi ve partinin hacmi ile tanımlanır.
Gevşek Dozajlama Disiplininin Sonuçları
- Partiler arasındaki yoğunluk değişimi artar.
- Kesme ve otoklav aşamalarında reddetme oranları artar.
- Otoklav döngü süreleri tutarsız hale gelir ve buhar israfına neden olur.
Alüminyum maddesinde yüzde onda birkaç oranındaki bir harmanlama hatası, tüm üretim partisinin yapısal ve termal performansını etkileyen bir yoğunluk değişimine dönüşebilir.
Aşama 3: Sonucu Belirleyen Dökme, Köpürtme ve Ön Kürleme Değişkenleri
Karıştırma işleminden sonra bulamaç, köpüklenme reaksiyonunun ve ilk sertleşmenin meydana geldiği kalıplara dökülür. Bu, dar çalışma pencerelerine sahip, zamana duyarlı bir aşamadır.
Köpük Reaksiyonu
Alüminyum maddesi alkali bulamaçta reaksiyona girer ve gaz kabarcıkları oluşturur. Bu kabarcıklar karışımı orijinal hacminin birkaç katına kadar genişletir ve otoklavlanmış gaz betonu tanımlayan gözenekli yapıyı oluşturur. Reaksiyon hızı sıcaklığa, alkaliliğe ve alüminyum ajanın inceliğine bağlıdır.
Ön Kürleşme Süresi Penceresi
Yeşil gövdenin kalıptan çıkarılıp kesilebilmesi için yeterli sertliğe ulaşması gerekir. Ön kürleme penceresi bir dengedir:
- Eğer gövde çok erken kalıptan çıkarılırsa, gücü azalır ve çöker veya deforme olur.
- Çok geç kalıptan çıkarılırsa gövde çok sertleşir ve kesme istasyonunu tıkayabilir veya aşırı yüklenebilir.
Ortam Sıcaklığı ve Nemi
Atölye sıcaklığı ve bağıl nem, yüzey kurumasını ve sertlik gelişimini etkiler. Soğuk iklimlerde ön kürleme odalarının ısıtılması gerekebilir. Sıcak ve kuru koşullarda yüzeydeki nem kaybı, kesim kalitesini olumsuz etkileyen kabuklanmaya neden olabilir.
Pratik Kontrol Noktaları
- Her kalıp için dökme sıcaklığını kaydedin.
- Köpük karışımının yükselme yüksekliğini izleyin.
- Kalıptan çıkarmadan önce bir penetrasyon testi veya sertlik probu kullanın.
- Operatörün kararına güvenmek yerine istikrarlı bir ön kürleme ortamı sağlayın.
Aşama 4: Verimi Belirleyen Kesme Hassasiyeti
Kesme, büyük yeşil gövdeyi son boyutlardaki bloklara dönüştürür. Bu aşamanın doğruluğu malzeme verimini, otoklav yükleme verimliliğini ve geri dönüştürülebilir atık miktarını doğrudan etkiler.
Boyuna ve Çapraz Kesim
Modern gazbeton blok üretim hatları, uzunlamasına ve çapraz kesmenin bir kombinasyonunu kullanır. Yeşil gövde önce dikey tel kesiminden, ardından yatay tel kesiminden geçer. Boyutsal toleransların artı veya eksi 1 milimetre dahilinde kalması için her eksen bağımsız olarak kontrol edilmelidir.
Tel Kesme Yönetimi
Tel gerginliği, aşınma ve değiştirme aralıkları kritik öneme sahiptir. Aşınmış bir tel daha geniş çentikler oluşturur, atık miktarını artırır ve pürüzlü yüzeyler bırakabilir. Üretim hacmine dayalı planlı değiştirme, yalnızca görsel incelemeye dayalı değiştirmeden daha güvenilirdir.
Atık Geri Kazanımı
Kesme işlemi, miksere geri gönderilebilecek yeşil atık üretir. İyi tasarlanmış bir geri kazanım sistemi, bu malzemenin yüzde 95'e kadarını yeniden kullanarak ham madde tüketimini ve imha maliyetlerini azaltabilir.
| Parametre | Hedef | Sapmanın Etkisi |
|---|---|---|
| Kesme toleransı | artı veya eksi 1 mm | Boyut reddi, zayıf bağlantı uyumu |
| Tel değişimi | Hacim bazında | Pürüzlü yüzey, artan çentik kaybı |
| Atık geri kazanımı | Yüzde 95'e kadar | Daha yüksek hammadde maliyeti |
Aşama 5: Otoklavda Kürleme ve Son Dönüşüm
Otoklav kürleme, yeşil gövdenin bitmiş bir AAC ürünü haline geldiği aşamadır. Basınç ve sıcaklık profili kristal yapıyı, gücü ve boyutsal kararlılığı belirler.
Basınç ve Sıcaklık Eğrisi
Tipik otoklavlama koşulları 1,2 MPa doymuş buhar basıncı ve yaklaşık 188 santigrat derecedir. Döngünün üç aşaması vardır:
- Basınç artışı: Termal şok ve çatlamayı önlemek için kademeli artış.
- Sabit basınç: Kalsiyum silikat hidratların oluştuğu ve mukavemetin geliştiği dönem.
- Basınç tahliyesi: Hızlı genişlemeyi ve iç gerilimi önlemek için kontrollü azaltma.
Enerji Optimizasyonu
Buhar tüketimi, otoklavlanmış gaz beton üretim hattındaki en büyük işletme maliyetlerinden biridir. Atık buharı geri kazandıran ısı eşanjörleri, enerjinin yüzde 70'e kadarını bir sonraki çevrime geri döndürerek kazan yükünü ve genel enerji maliyetini azaltabilir.
Yaygın Otoklav Kusurları
- Çok hızlı basınç artışından dolayı çatlama.
- Yetersiz sabit basınç süresi nedeniyle eksik güç gelişimi.
- Hızlı basınç tahliyesinden kaynaklanan yüzey hasarı.
Aşama 6: Bitmiş Ürünün Taşınması, Denetimi ve Paketlenmesi
Otoklavlamadan sonra ürün ayrılmalı, incelenmeli ve taşımaya hazırlanmalıdır. Bu aşamada kaba kullanım, kenarlara ve köşelere zarar vererek teknik açıdan sağlam bir ürünü reddedilen bir ürüne dönüştürebilir.
Ayırma ve Kaldırma
AAC blokları büyük keklerde otoklavlandığından ayrı bloklara ayrılmalıdır. Bir kek bölme makinesi ve bitmiş ürün kaldırma ekipmanı, katmanları şok yükleme olmadan ayırmak için birlikte çalışır. Bu iki sistemin senkronizasyonu kenar kalitesini belirler.
Muayene Standartları
| Mülkiyet | Tipik Standart |
|---|---|
| Basınç dayanımı | 3,5 MPa veya daha yüksek |
| Kuru yoğunluk | 400 ila 800 kg/m3 |
| Boyutsal tolerans | Belirtilen sınırlar dahilinde |
Ambalaj ve Kenar Koruma
Ambalaj, ürünü depolama ve taşıma sırasında korur. Ürünün şantiyeye ufalanmadan ulaşması için kenar koruyucular, çember gerginliği ve palet stabilitesi belirtilmelidir. İhracat siparişlerinde nem koruması da gerekli olabilir.
AAC Blok Üretim Hattı Tedarikçisi Nasıl Değerlendirilir?
Tedarikçi değerlendirmesi, teknik içeriğin satın alma kararına dönüştüğü noktadır. Amaç en düşük fiyatı bulmak değil, mühendislik kapasitesi tesisin uzun vadeli işletme gereksinimlerine uygun bir tedarikçi belirlemektir.
Teknik Yeterlilik Doğrulaması
- Tedarikçinin şirket içi bir PLC programlama ekibi var mı?
- Tedarikçi kritik bileşenler için CNC işleme ekipmanı kullanıyor mu?
- Tedarikçi eksiksiz bir süreç akış şeması, kontrol şeması ve malzeme denge tablosu sağlayabilir mi?
- Tedarikçinin tesisinizde bulunan belirli hammaddelerle ilgili deneyimi var mı?
Temel Çalışma Göstergeleri
| Gösterge | Karşılaştırma |
|---|---|
| Zamanında teslimat oranı | Yüzde 97 veya daha yüksek |
| Tepki süresi | 2 saat veya daha az |
| Tekrar satın alma oranı | Geri dönen müşterilerin kayıt takibi |
Talep Edilecek Belgeler
- Her aşamada kapasiteyi gösteren proses akış şeması.
- Kontrol felsefesi ve PLC mimarisinin tanımı.
- Her aşamada girdi ve çıktıyı gösteren malzeme dengesi tablosu.
- Otoklav döngüsü profili ve enerji tüketimi tahmini.
- Önerilen stok seviyelerini içeren yedek parça listesi.
Proje gereksinimlerinizi ayrıntılı bir teknik teklifle karşılaştırmak için özel bir fiyat teklifi isteyin veya tam teknik özellikler sayfasını indirin.
Sıkça Sorulan Sorular
S1: Gazbeton blok üretim hattının tipik teslim süresi nedir?
Komple bir AAC blok üretim hattının teslim süresi, kapasiteye ve otomasyon kapsamına bağlı olarak genellikle tasarım onayından sonra 45 ila 60 gündür. Gecikmeleri önlemek için saha hazırlığı ve temel çalışmaları paralel olarak koordine edilmelidir.
S2: Gazbeton blok üretim hattı için hangi kapasite seçenekleri mevcuttur?
Standart kapasite seçenekleri yıllık 50.000 ila 600.000 metreküp arasında değişmektedir. Seçim yerel pazar talebine, hammadde mevcudiyetine ve planlanan ürün yoğunluğu aralığına bağlıdır. Daha küçük kapasiteler bölgesel pazarlar için uygundur, daha büyük kapasiteler ise çok bölgeli dağıtıma hizmet eder.
S3: Bir AAC blok üretim hattının maliyeti ne kadardır?
Maliyet kapasiteye, otomasyon seviyesine, otoklav sayısına ve hammadde hazırlama gereksinimlerine göre değişir. Eksiksiz bir AAC blok tesisi öğütme, harmanlama, dökme, kesme, otoklavlama ve paketleme sistemlerini içerir. En doğru yaklaşım, kapasitenize ve malzeme koşullarınıza göre özel teklif talep etmektir.
S4: AAC üretim hattında hangi hammaddeler kullanılabilir?
Yaygın silika kaynakları arasında uçucu kül, nehir kumu, kuvars kumu ve maden artıkları bulunur. Kalsiyum kaynakları arasında sönmemiş kireç ve çimento bulunur. Priz düzenleyici olarak alçı, köpüklendirme için ise alüminyum bazlı bir ajan kullanılmaktadır. Karışım tasarımı, yerel olarak mevcut malzemelerin kimyasal bileşimine uyarlanmalıdır.
S5: Kurulumdan sonra tam üretime ulaşmak ne kadar sürer?
Devreye alma genellikle birkaç hafta sürer ve ardından karışım tasarımının ve otoklav döngüsünün optimize edildiği bir deneme üretim dönemi gelir. Çoğu tesis, başarılı bir şekilde devreye alındıktan sonra iki ila üç ay içinde istikrarlı tam üretime ulaşır.
Uzun Vadeli İstikrar Neden İlk Fiyattan Daha Önemli?
İyi tasarlanmış bir AAC blok üretim hattı, tutarlı yoğunluk, düşük reddetme oranları ve yıllar süren çalışma boyunca kontrollü enerji tüketimi sayesinde değer yaratır. İlk satın alma fiyatı, toplam sahip olma maliyetinin yalnızca bir bileşenidir. Öğütme enerjisi, otoklav buhar tüketimi, kesme teli ömrü ve atık geri kazanım oranlarının tamamı bitmiş ürünün metreküp başına gerçek maliyetini etkiler. Tedarikçileri mühendislik dokümantasyonu, kontrol sistemi kapasitesi ve işletim kriterlerine göre değerlendiren alıcılar, devreye alma sonrasında güvenilir performans gösteren bir hat seçme konusunda daha iyi bir konumdadır.
Kapasite hedefinizi ve hammadde koşullarınızı bir mühendislik ekibiyle görüşmek için özelleştirilmiş bir teklif ve teknik spesifikasyon incelemesi talep edin.