

Nominal Kapasite Neden Nadiren Gerçek Çıkışla Eşleşir?
Hemen hemen her yeni AAC tesisi aynı beklentiyle başlar: Fizibilite çalışmasında basılan isim plakası kapasitesine, işletmeye alındıktan sonraki birkaç ay içinde ulaşılabilir olmalıdır. Uygulamada birçok fabrika bu rakamın yüzde 70 ila 85'ine yerleşiyor ve yıllarca orada kalıyor. Boşluğa nadiren tek bir zayıf makine neden olur. Makinelerin, malzemelerin ve insanların bütündeki etkileşim biçiminden kaynaklanır. AAC blok üretim hattı .
Tam otomatik ancak kötü koordineli bir hat, otoklavlarını aç bırakabilir, kirecini aşırı öğütebilir ve plansız duraklamalar nedeniyle saatler kaybedebilir. Akıllı hat, yerdeki robot sayısına göre tanımlanmaz. Değişimi ne kadar hızlı ve doğru bir şekilde algıladığı, sapmayı düzelttiği ve her alt aşamayı bir sonraki adıma hazır malzemeyle beslemesini sağladığıyla tanımlanır.
Bu makalede, üretim akışının sonunda ortaya çıkan üç gizli darboğaz açıklanmakta, akıllı kontrol mantığının bunları nasıl ortadan kaldırdığı açıklanmakta ve tedarikçileri karşılaştırırken kullanabileceğiniz pratik bir değerlendirme kontrol listesi sağlanmaktadır.
Darboğaz #1: Tutarsız Hammadde Hazırlığı Döngü Sürenizi Öldürür
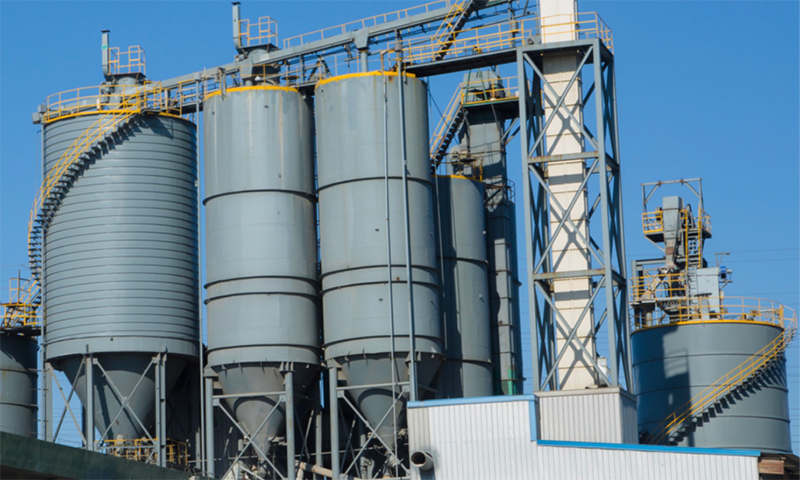
Hammadde hazırlama, bir AAC tesisinin en az göz alıcı kısmıdır, ancak bu, her vardiyada döngü süresinin sessizce kaybolduğu yerdir. Kum ve uçucu külün nem içeriği, özellikle malzeme açık alanlarda depolandığında, tek bir gün içinde yüzde 3 ila 8 oranında değişiklik gösterebilir. Kireç kalitesi de değişiklik gösterir: daha yüksek safsızlıklara sahip bir yük, bilyalı değirmende farklı davranacak ve hedeften uzaklaşan bir incelik eğrisi üretecektir.
Harmanlama hatalı olduğunda bulamaç yoğunluğu değişir. Bulamaç yoğunluğu değiştiğinde dökme kıvamı da değişir. Dökme kıvamı değiştiğinde, ön kürlenme süresi bir tahmin haline gelir. Operatörler güvenlik marjları ekleyerek yanıt verirler; bu da daha uzun ön kürleme, daha yavaş kalıp devri ve günde daha az döngü anlamına gelir.
Akıllı Kontrol Malzeme Hazırlığını Nasıl Stabilize Ediyor?
- Çevrimiçi nem telafisi: Bir mikrodalga veya kapasitans nem sensörü kumun nemini sürekli olarak okur. Dozajlama kontrolörü kuru-katı kütlesini yeniden hesaplar ve tartım besleyici ayar noktasını gerçek zamanlı olarak ayarlayarak etkin su-katı oranını dar bir bant içinde tutar.
- Kapalı döngü taşlama: Bilyalı değirmenden sonraki hava sınıflandırıcı, daha fazla öğütme için kaba parçacıkları geri gönderir. Sınıflandırıcı hızı, Blaine incelik penceresini hedef alan bir PID döngüsüyle ayarlanır ve hem az hem de aşırı öğütme önlenir.
- Otomatik kireç dozajlaması: Kireç silosu bir ağırlık kaybı besleyicisi ve yığın yoğunluk sensörüyle donatılmışsa kontrolör, operatör müdahalesine gerek kalmadan yoğunluk değişikliklerini telafi edebilir.
Malzeme Hazırlama Stabilitesinin Tipik Etkisi
| Parametre | Manuel Dozajlama | Akıllı Gruplama |
|---|---|---|
| Tartım hatası | /- yüzde 3 ila 5 | /- yüzde 0,5 ila 1 |
| Bulamaç yoğunluğu değişimi | /- yüzde 4 | /- yüzde 1 |
| Ön kürleme süresi dağılımı | 20 ila 40 dakika | 5 ila 10 dakika |
| Günlük döngüler | Temel | yüzde 8 ila 12 |
Hattınız hala vardiya başına bir kez manuel nem testine ve sabit bir dozajlama tarifine dayanıyorsa, neredeyse kesinlikle mevcut çevrim sürenizin yüzde 5 ila 10'unu kaybediyorsunuz. Bu kayıp her kalıpta, her gün ve her çalışma yılında daha da artıyor.

Darboğaz #2: Otoklavlarınızı Aç Bırakan Kesme ve Ön Kürleme Boşluğu
Otoklav tesisteki en pahalı ekipmandır. Boşta kaldığı her dakika, bir dakikalık sermaye ve buhar kapasitesinin boşa harcanmasıdır. Ancak birçok fabrikada otoklav kısıtlama değildir. Kısıtlama, ön kürleme ve kesmeden gelen yeşil keklerin eşit olmayan akışıdır.
Ön kürleme çok kısa olursa kek temiz bir şekilde kesilemeyecek kadar yumuşak olur ve atık artar. Ön kürleme çok uzun sürerse kek sertleşir ve kesme telinin kırılması artar. Her iki senaryo da kesme makinesini yavaşlatır ve bu da keklerin otoklav yükleme alanına aktarılmasını geciktirir.
Akıllı Ön Kürleme ve Kesim Koordinasyonu
Akıllı hat, sabit zamanlayıcıların yerini, ölçülen kek sertliğine veya penetrasyon direncine dayalı kapalı döngü kontrolüyle değiştirir. Ön kürleme odasındaki buhar vanaları, sıcaklığı ve nemi dar bir pencere içinde tutacak şekilde modüle edilmiştir. Pastanın ne zaman hazır olacağına duvar saati değil PLC karar verir.
Kesme makinesi ve döner tabla da birbirine bağlıdır. Kesim işlemi bittiğinde döner tabla, manuel bir sinyal beklemeden pastayı alır. Otoklav yükleme vinci, sabit bir programa göre değil, her partinin fiili tamamlanma süresine göre gönderilir. Bu senkronizasyon, iyi tasarlanmış tesislerde otoklav kullanımını yüzde 90'ın üzerinde tutar.
Anahtar soru: Mevcut otoklav kullanım oranınız nedir? Yüzde 85’in altında ise satılabilir bloklar üretmeden buhar ve sermaye yakıyorsunuz. Akıllı hat genellikle kullanımı yüzde 92 ila 95'e çıkarır.
Darboğaz #3: Reaktif Bakımın Gizli Maliyeti ve İnsan Hatası
Planlanmamış kesintiler, AAC tesisi karlılığının sessiz katilidir. Kalıptan sızan çamur, kesme telinin tekrar tekrar kırılması veya gece saat 2'de arızalanan otoklav kapı contasının her biri birkaç saatlik üretime mal olabilir. Maliyet sadece kaybedilen bloklar değildir; otoklavın yeniden ısıtılması, kürleme programının bozulması ve fazla mesai ücretlerinin telafi edilmesidir.
Geleneksel tesislerdeki bakımın çoğu reaktiftir. Operatörler arızayı bekler ve ardından onarır. Akıllı hatlar, kritik bileşenlerin durumunu izleyerek bakımı reaktiften tahmine dayalı hale getirir.
Kestirimci Bakım ve Merkezi Kontrol
- Rulman sıcaklığı izleme: Bilyalı değirmen, karıştırıcı ve kesme makinası yataklarındaki titreşim ve sıcaklık sensörleri PLC'ye veri gönderir. Yükselen bir trend, yön sıkışmadan önce bir uyarıyı tetikler.
- Tel gerginliği izleme: Kesme makinesi kontrolörü tel gerginliğini izler. Gerilim kabul edilebilir pencerenin dışına çıkarsa makine duraklar ve operatörü uyararak telin tamamen kopmasını ve kekin zarar görmesini önler.
- Otoklav door seal monitoring: Basınç farkı sensörleri, vakum ve basınç aşamaları sırasında conta sızıntısını tespit eder. Sistem sızıntı oranını kaydeder ve bir sonraki planlı durma sırasında contanın değiştirilmesini önerir.
- Merkezi kontrol odası: Gruplama, kesme ve otoklavlama için ayrı operatör istasyonları yerine tek bir kontrol odası tüm hattı izler. Bu, iletişim gecikmelerini azaltır ve bir kişinin tüm akışı koordine etmesine olanak tanır.
AAC Tesislerinde Kestirimci Bakımın Ölçülen Etkisi
| Metrik | Reaktif Bakım | Kestirimci Bakım |
|---|---|---|
| Aylık planlanmamış kesinti süresi | 40 ila 60 saat | 10 ila 20 saat |
| Haftada tel kopması | 8 ila 12 olay | 2 ila 4 olay |
| Otoklav door seal life | 3 ila 4 ay | 6 ila 8 ay |
| Genel ekipman etkinliği | Yüzde 65 ila 75 | Yüzde 85 ila 92 |
Güneydoğu Asya'daki bir AAC tesisinde durum izleme ve merkezi kontrolün uygulamaya konulması, ilk altı ay içinde plansız arıza süresini yüzde 30 oranında azalttı. Tesis herhangi bir büyük makinenin yerini almadı. Mevcut sensörleri daha akıllı bir kontrol katmanına bağladı.
Akıllı AAC Blok Üretim Hattı Nasıl Değerlendirilir?
Tedarikçileri karşılaştırırken pazarlama iddiaları yerine ölçülebilir yeteneklere odaklanın. Aşağıdaki kontrol listesi akıllı hatların geleneksel hatlardan en çok farklılaştığı alanları kapsamaktadır.
- Toplu işlem doğruluğu: Otomatik tartım sistemi tüm hammaddeler için yüzde 1/-1 veya daha iyi bir toleransı tutabilir mi?
- Ön kürleme kontrolü: Sistem sıcaklık ve nem eğrilerini otomatik olarak mı kaydediyor yoksa manuel kayıtlara mı dayanıyor?
- Kesim hassasiyeti: Ürün özelliklerini değiştirirken kesme makinesi manuel deneme yanılma olmadan 30 dakikadan kısa bir sürede ayarlanabilir mi?
- Veri arayüzü: Kontrol sistemi, gelecekte dijital fabrika platformuyla entegrasyon için bir MES veya bulut veri bağlantı noktası sağlıyor mu?
- Enerji izleme: Sistem bitmiş blokların ton başına veya metreküp başına buhar ve elektrik tüketimini raporlayabiliyor mu?
- Tahmine dayalı uyarılar: Kritik bileşenler sıcaklık, titreşim veya gerilim açısından arıza öncesinde otomatik uyarılarla izleniyor mu?
- Merkezi operasyon: Bir operatör tüm hattı tek bir kontrol istasyonundan izleyebilir mi?
Fiyatı tartışmadan önce konfigürasyonu netleştirin. Gazbeton blok makinesinin maliyeti, otomasyon seviyesine, kapasiteye ve kontrol sisteminin kapsamına bağlı olarak önemli ölçüde değişir. Başlangıçta daha ucuz görünen bir hat, kesinti ve israf nedeniyle beş yıl içinde blok başına daha pahalıya mal olabilir.
Darboğaz Yönetiminden Üretim Optimizasyonuna Geçiş
Burada anlatılan üç darboğazın düzeltilmesi için tesisin komple yeniden inşa edilmesi gerekmez. Bireysel makineler tarafından halihazırda oluşturulmuş verileri birbirine bağlayan ve bu verileri tüm akışı koordine etmek için kullanan bir kontrol katmanına ihtiyaç duyarlar. Amaç tek başına en pahalı makineyi almak değil. Amaç tüm hattın tek bir sistem gibi davranmasını sağlamaktır.
Hammadde hazırlama, kesme, ön kürleme ve otoklavlama senkronize edildiğinde tesis nominal kapasitesine ulaşır ve orada kalır. Atıklar azalır, blok başına enerji tüketimi düşer ve bakım acil durum yerine planlı hale gelir.
Yeni bir AAC blok üretim hattını değerlendiriyorsanız veya mevcut olanı yükseltiyorsanız, bir üretim denetimiyle başlayın. Akışın nerede durduğunu, malzemenin nerede beklediğini ve operatörlerin bir kontrolörün daha hızlı ve daha tutarlı şekilde verebileceği kararları nerede aldığını belirleyin.
Özel hammaddelerinize ve günlük hedef çıktınıza dayalı bir kapasite hesaplaması için mühendislerimizle iletişime geçin. Uçucu kül veya kum özelliklerinizi, hedef blok yoğunluğunuzu ve mevcut buhar kapasitenizi belirtin. Darboğazları giderecek bir teklif ve konfigürasyona dayalı bir maliyet tahmini sunacağız.
Sıkça Sorulan Sorular
S1: Gazbeton blok üretim hattındaki en yaygın darboğaz nedir?
En yaygın darboğaz tutarsız ham madde hazırlığı, özellikle de kum veya uçucu küldeki nem değişimidir. Bu, gruplama hatalarına neden olur ve bu hatalar daha sonra ön kürleme ve kesme sorunlarına neden olur. İkinci en yaygın olanı kesme ve otoklav yükleme arasındaki koordinasyon boşluğudur.
S2: Akıllı bir AAC hattı döngü süresini nasıl azaltır?
Akıllı hat, sabit zamanlayıcıları ve manuel kararları kapalı döngü kontrolüyle değiştirerek döngü süresini azaltır. Nem telafisi, otomatik taşlama ayarı ve sertliğe dayalı ön kürleme kontrolü, her aşamayı optimum pencere içinde tutarak operatörlerin gerçek zamanlı verilerden yoksun olduklarında ekledikleri güvenlik marjlarını ortadan kaldırır.
S3: İyi çalışan bir gazlı gaz tesisi için makul otoklav kullanım oranı nedir?
Senkronize kesme ve yükleme özelliğine sahip iyi çalışan bir tesis, otoklavdan yüzde 90 ila 95 oranında yararlanmalıdır. Yüzde 85'in altındaki kullanım genellikle üst aşamaların kekleri zamanında teslim etmediğini veya kürleme döngüsünün optimize edilmediğini gösterir.
S4: Tahmine dayalı bakım mevcut bir AAC hattına eklenebilir mi?
Evet. Mevcut hatların çoğunda motorlar, rulmanlar ve basınçlı kaplar üzerinde halihazırda temel sensörler bulunmaktadır. Yükseltme, bu sensörlerin bir PLC'ye veya uç ağ geçidine bağlanmasını, trend analizi ve uyarılar için yazılım eklenmesini ve operatörlerin erken uyarılara yanıt verme konusunda eğitilmesini içeriyor. Mekanik ekipmanın değiştirilmesine gerek yoktur.
S5: AAC blok üretim hattı için doğru fiyat teklifi almak için hangi bilgilere ihtiyaç vardır?
Doğru bir fiyat teklifi verebilmek için tedarikçinin metreküp cinsinden hedef günlük çıktınıza, mevcut hammadde türüne (kum, uçucu kül veya karışım), istenen blok yoğunluğuna ve mukavemet derecesine, gereken otomasyon düzeyine ve mevcut alan ve buhar kapasitesine ihtiyacı vardır. Bu ayrıntılar olmadan herhangi bir fiyat tahmini yalnızca kaba bir aralık olacaktır.